System Position主推PIR,按工况保留PUR
PIR与PUR不再拆成两个产品页面。BESRIN优先推荐综合防火、热工和长期稳定性更均衡的PIR路线;当项目温区、合规要求和经济性目标明确时,也提供PUR选项。最终性能取决于配方、密度、面材、板型、企口、节点和对应检测资料。
THERMAL高性能绝热
从板体、接缝和节点共同控制热桥与能耗。
查看详情 WEATHER气密与耐候
根据屋面、墙面和低温空间组织不同密封路径。
查看详情 INSTALLATION装配效率
板型、长度、吊装与节点配套共同影响现场效率。
查看详情 COMPLIANCE标准适配
按项目市场法规与检测条件确定产品路线。
查看详情 为什么选择佰仕润制造
客户熟悉产品名称,更需要确认产品能否被稳定制造、精准配套并可靠交付。BESRIN 将设备能力、工艺控制、质量检查和项目组织落实到每一批产品。
EQUIPMENT专业设备
围绕该类产品的成型、复合、加工与尺寸控制组织生产设备。
查看详情 PROCESS稳定工艺
将关键参数与首件确认、过程巡检结合,减少批次波动。
查看详情 QUALITY质量控制
来料、过程与成品分级检查,并保留批次和项目识别信息。
查看详情 DELIVERY配套交付
主材、节点与配套件按项目分区、安装顺序统一编号和包装。
查看详情 同页比较,两种性能路线
PIR与PUR不拆分为两个产品页面,客户可在同一页面比较两种芯材路线。具体性能以项目采用的产品规格和对应检测报告为准。
PIR / RECOMMENDEDPIR 主推路线
通常具备更好的综合防火表现、耐温范围和尺寸稳定性,适合对长期性能要求较高的工业建筑与冷链项目。
查看详情 PUR / OPTIONALPUR 适用路线
绝热效率高、经济性较好,适用于温区与合规边界明确、以常规冷藏冷冻为主的项目。
查看详情 THERMAL热工性能
两者均属于高效绝热芯材;不能只比较单一导热系数,还要核对厚度、接缝、冷桥与老化后的系统表现。
查看详情 SELECTION选型建议
优先评估PIR;当预算、温区和防火要求允许时,再比较PUR方案的全周期成本。
查看详情 PIR金属面绝热夹芯板屋面系统
服务工业建筑、制造厂房与仓储屋面。选型需同步确认坡度、排水、风荷载、紧固方式、板长、采光带和洞口节点。
待补充图片 · PRODUCTPIR 绝热屋面产品特写建议:屋面板正面 + 企口端面特写,或安装中的屋面场景。用于"PIR绝热屋面产品"段落配图。
Wall ProductPIR金属面绝热夹芯板墙面系统
服务工业建筑、仓储和制造厂房外墙。面材、板型、安装方向、立面分格、洞口收口与墙脚节点应纳入同一墙面系统。
待补充图片 · PRODUCTPIR 绝热墙面产品特写建议:墙面板正面纹理 + 企口搭接细节,或立面安装效果。用于"PIR绝热墙面产品"段落配图。
PIR / PUR 产品技术参数对比 | 参数项 | PIR(主推) | PUR(可选) |
|---|
| 芯材 | 聚异氰脲酸酯硬泡 | 聚氨酯硬泡 |
| 芯材密度 | 38–45 kg/m³ | 38–42 kg/m³ |
| 燃烧性能 | B1 级(GB 8624) | B2 级(GB 8624) |
| 导热系数 λ | ≤0.022 W/(m·K) | ≤0.022 W/(m·K) |
| 产品厚度 | 40 / 50 / 60 / 75 / 80 / 100 / 120 / 150 mm | 40–150 mm |
| 金属面材 | 0.4–0.6 mm 镀锌/镀铝锌钢板 | 0.4–0.6 mm 镀锌/镀铝锌钢板 |
| 面材涂层 | PE / HDP / PVDF / PVC 覆膜 | PE / HDP |
| 传热系数 K | 0.18–0.50 W/(m²·K)(视厚度) | 0.18–0.50 W/(m²·K)(视厚度) |
| 使用温度范围 | -50°C 至 +110°C | -30°C 至 +80°C |
| 尺寸稳定性 | 优(低收缩) | 一般 |
| 板型/企口 | 四面企口 / 暗钉 / 企口插接 | 四面企口 / 暗钉 |
| 屋面适用板宽 | 1,000 mm | 1,000 mm |
| 适用板长 | ≤ 16,000 mm(屋面) | ≤ 14,000 mm(屋面) |
PIR / PUR高性能PIR-PUR围护应用
冷链应用在同一产品页面完成PIR与PUR选型。BESRIN主推PIR,用于对防火、热工和长期稳定性有较高综合要求的项目;PUR作为温区、合规和经济性边界明确时的可选路线。
Equipment & Process连续生产设备与制造流程
通过连续复合生产,将面材处理、辊轧成型、配料发泡、双履带固化、定长切割和码垛包装组织为一条稳定工序链。具体设备配置与参数按产品规格确认。
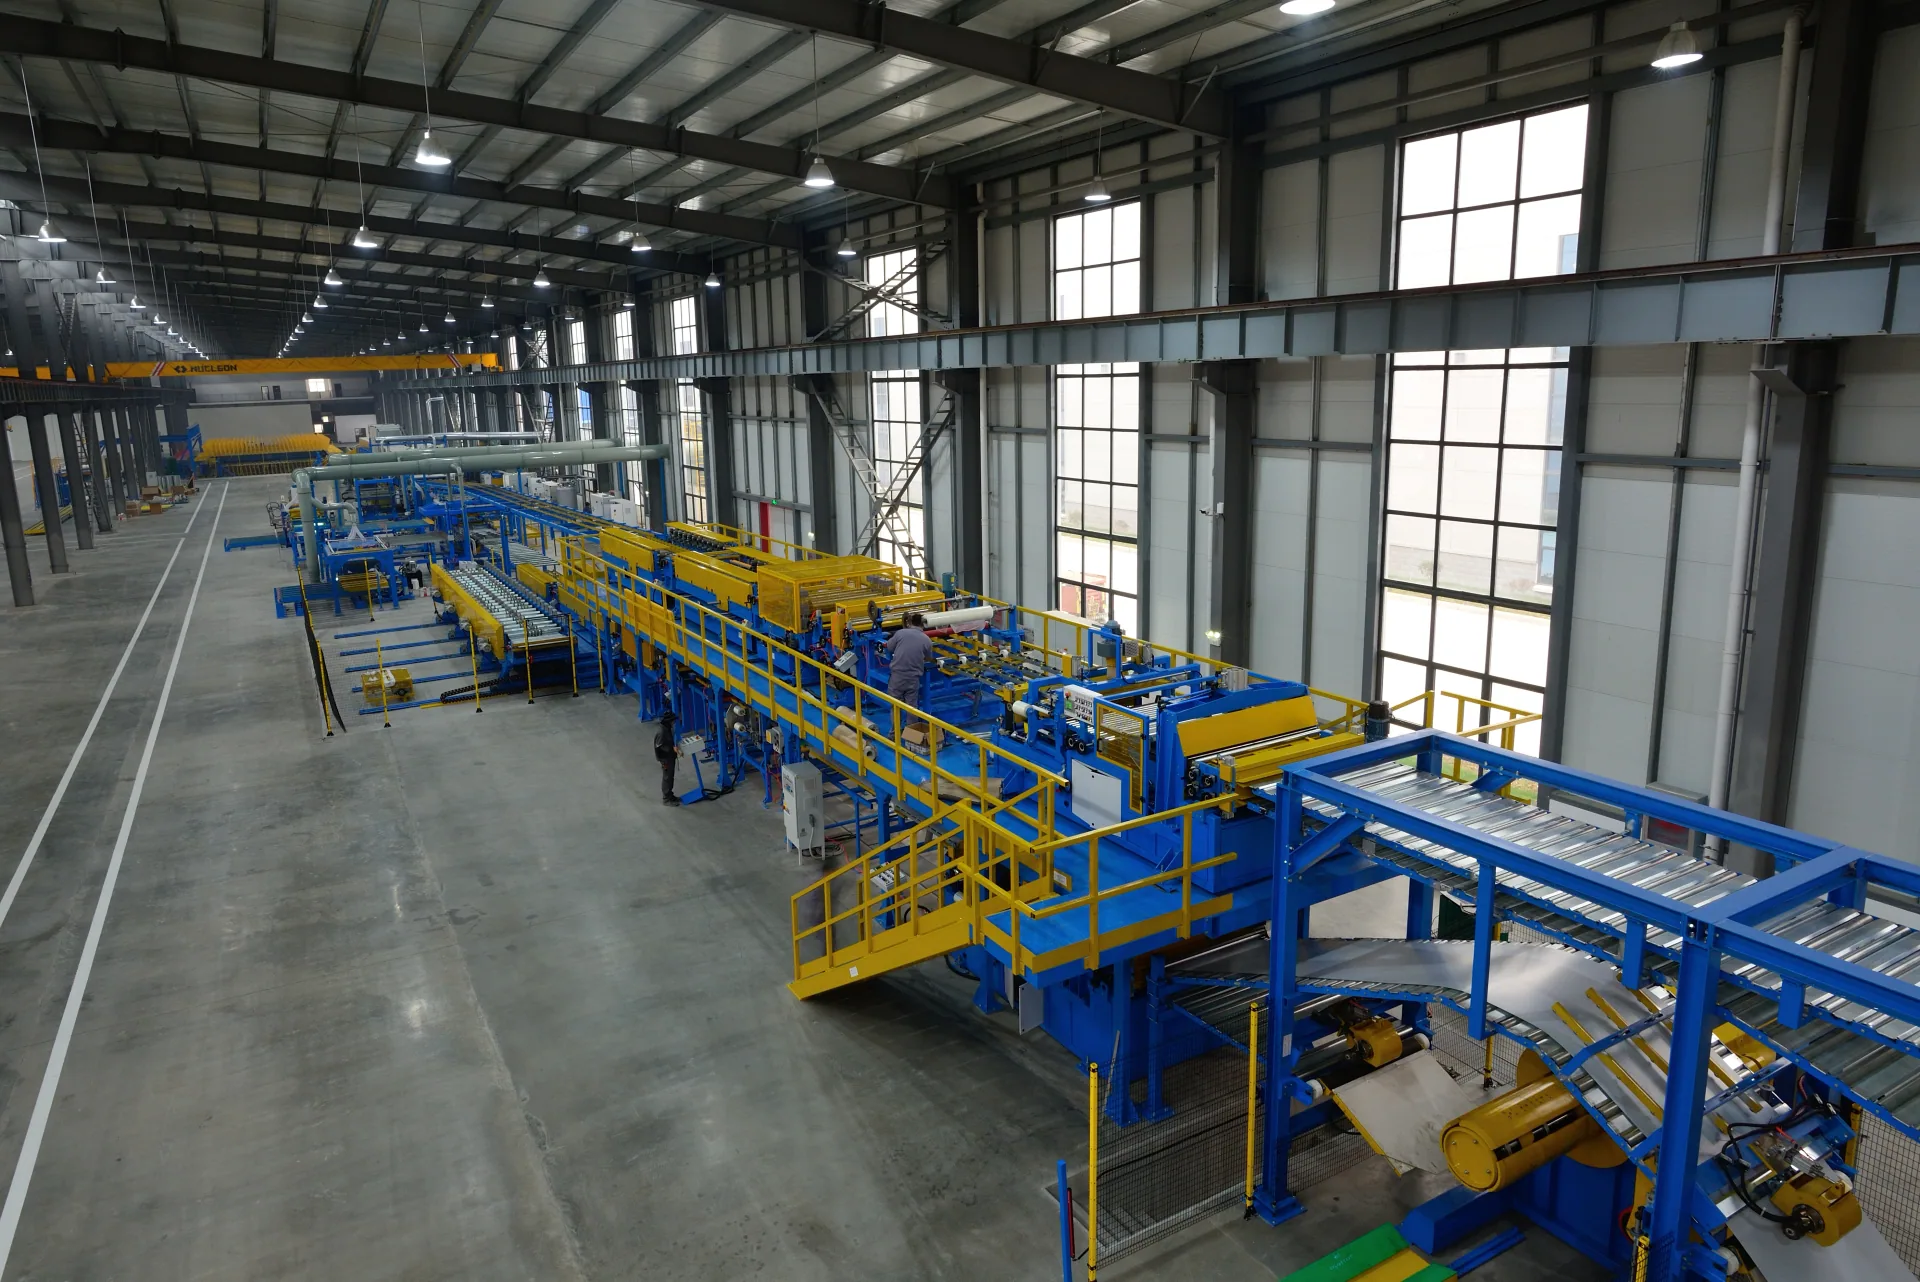
CONTINUOUS LINE连续复合生产路径
PIR 板的芯材密度、闭孔率、导热均匀性和板面平整度,取决于连续生产线上配方计量精度、双履带温度曲线、线速度与固化时间的协同控制。全过程关键工艺参数由西门子 PLC 集中监控与记录,保障批次间产品的一致性。
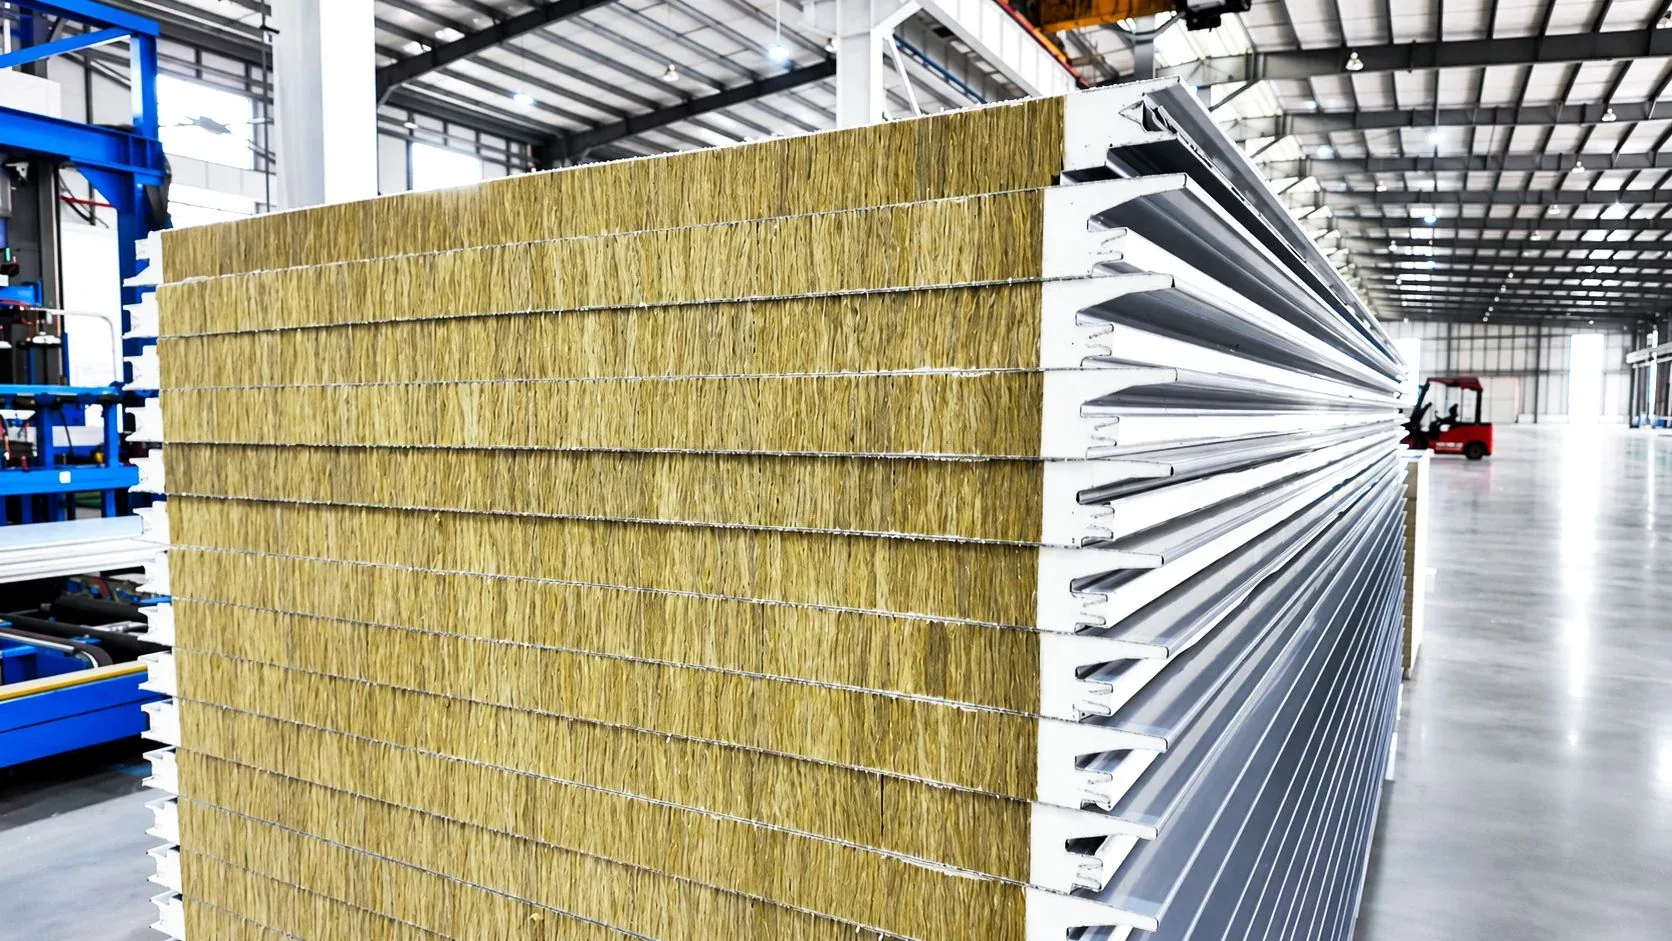
QUALITY CONTROL过程检查与成品确认
围绕外观、尺寸、企口、复合状态和包装标识设置检查节点。
01面材开卷
钢卷连续供料与批次确认。
02表面处理
为后续复合建立稳定界面。
03辊轧成型
形成板型与企口几何。
04配料与布料
按产品配方组织计量与混合。
05 / CORE发泡与履带固化
在连续压力与温度条件下复合定型。
06在线定长
按项目排版与运输条件切割。
07冷却与检查
确认尺寸、表面与复合状态。
08码垛包装
按项目、规格和批次组织标识。
Selection选型前确认项目边界
请提供建筑用途、项目市场、屋面或墙面部位、防火要求、热工目标、环境温湿度、腐蚀条件、结构布置与项目进度,再确定芯材性能、厚度、面材、板型与节点。